
六辊CVC轧机的结构原理及优点
作者: 格林普斯
2023-01-06
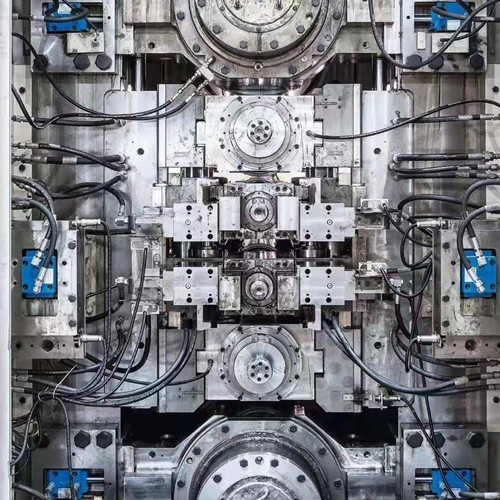
六辊CVC轧机的结构原理及优点
CVC技术是一般称之为辊缝连续可变凸度控制技术。最初应用在两辊轧机上, 并获得了成功。近几年在四辊轧机和六辊轧机上已普遍采用, 并取得了显著成效。
1、 CVC轧机工作原理
CVC轧机将工作辊或中间辊的辊面加工成S形瓶状结构,两轧辊大小头在轧机上相互成180°方向配置, 可以在轴向相反方向上移动, 形成正负辊缝凸度, 因轴向移动距离是无级的, 因而可以 形成连续变化辊缝凸度的控制效果。CVC系统与液压压下、液压弯辊和轧辊分段冷却组成板带平直度控制的闭环系统,效果十分理想。
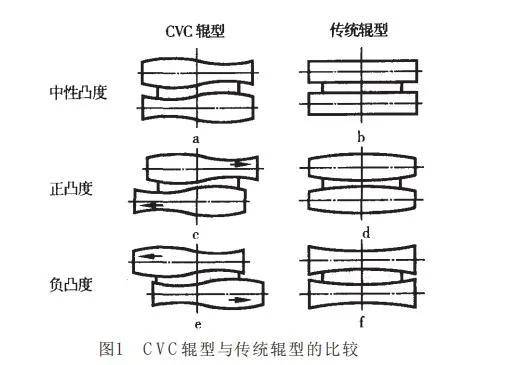
如图1“a”所示为当CVC工作辊没有移动, 辊缝高度在整个辊身上保持一致时的情况, 由于带材的宽厚比较大, 尽管辊缝存在轻微的S形, 也不会对板带平直度造成可以检测到的影响, 这时对板带平直度的控制与图中 “b”平辊轧制时相同。如果上下辊进行轴向移动如图中 “c”, 则辊 缝将产生如图中 “d”一样的正凸度, 移动行程越大则正凸度越大。反之如图中 “e”那样轴向移 动轧辊则辊缝会产生如图中 “f”一样的负凸度, 凸度与位移成正比。这就是CVC轧机辊缝凸度连续可控的基本原理。
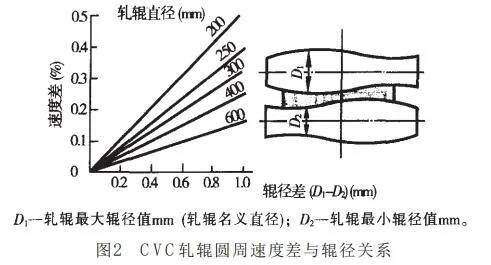
尽管相互倒置的S形轧辊会在辊身长度方向上产生轧辊直径差, 一般这个差值在0.3~0.8 mm 之间。这个差值导致轧辊产生0.05%~0.4%的线速度差, 如图2。然而, 这一速度差与轧辊和轧件的速度差相比是微不足道的。一般来说,轧辊与轧件在前滑区内的速度差可达5%~40%。
CVC6轧机,一般支承辊及工作辊的辊面均采用平辊, 上下中间辊辊面为S形180°倒置, 可以实现反方向轴向移动, 工作辊及中间辊设置正负弯辊系统。但也有工作辊采用CVC辊型的CVC轧机。目前, CVC技术的发展日趋完善。据统计, 到1988年为止, 在世界各地已建成 72套各种CVC冷热轧机和平整机。
2 、六辊CVC轧机结构
目前, 典型的 CVC 轧机为CVC4和CVC6。CVC6是在CVC4轧机的基础上发展而来的。近期冷轧宽带钢基本采用CVC和UCM轧机, 使用CVC6轧机居多。
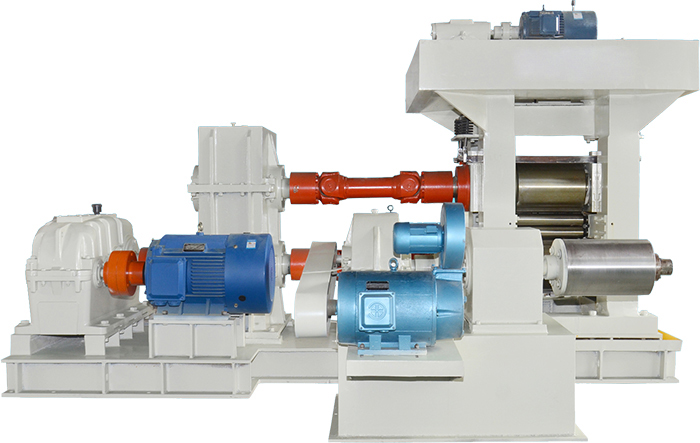
CVC轧机主要由机架、支承辊系、中间辊系、工作辊系、CVC横移机构、主传动装置、压下机构、轧线调整装置、弯辊缸块及其它轧机附件组成。
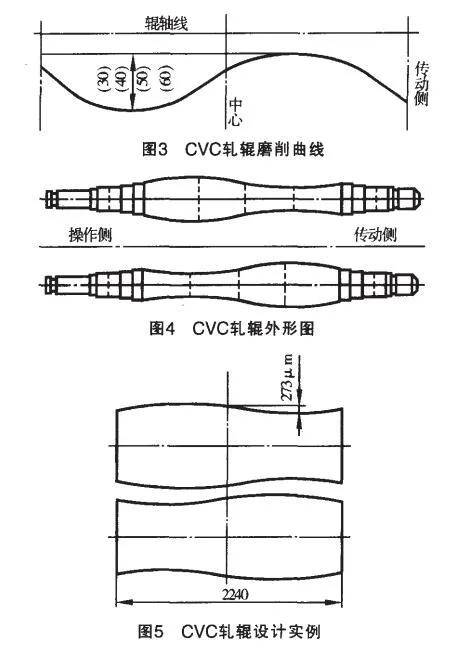
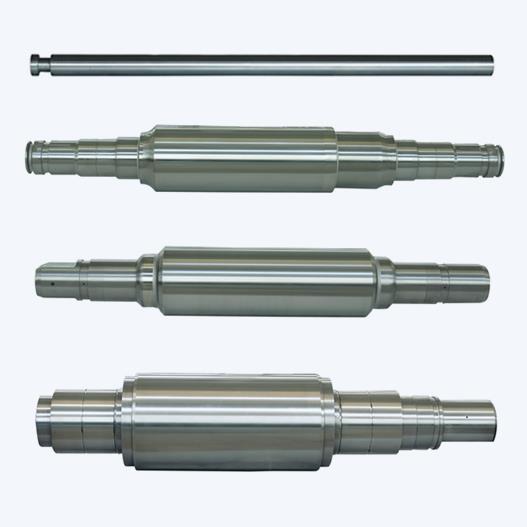
CVC辊型:CVC轧机与HC轧机、UCM轧机的根本区别, 在于辊型的磨削曲线不同, CVC轧机 的辊型曲线为瓶状的“S”型, 一般来说, 这个曲线只存在于工作辊或中间辊, 但是如果“S”型的辊径差△D>1.2 mm时, 支承辊也应磨削成相应的“S”型曲线。图3为CVC轧辊磨削曲线, 图4 为对应的CVC轧辊外形。
图5所示为某一台轧机的CVC辊组几何形状, CVC轴向移动距离±100 mm产生的凸度变化相当于100~500 μm的传统轧辊磨削凸度的影响。为达到这个目的, 设计的S形轧辊的半径差仅为273 μm, 由 此 引 起 的 上 下 辊 的 最 大 线 速 度 差 为0.076%。CVC轧机中工作辊、中间辊、支承辊可分别 承担不同的任务, 如: 控制带材的断面形状、平 直度、边部减薄、轧辊的磨损和表面质量等。当 然, 这些目的的实现并不是完全独立的, 是CVC 辊型及CVC横移弯辊装置、分段冷却系统等相互配合实现优化控制的结果。
3 、结语
近年来, 经过多台CVC轧机的生产实践, 证 明CVC技术有如下优点: 由于辊缝断面可连续调整, 对规定的轧制参数具有高度适应性; 由于使用经过优选的工作辊, 压下量可以很大; 轧出的带材, 有良好的平直度和表面质量; 轧件边部减薄明显改善; 由于轧辊的库存量可以减小, 即整个产品范围可用同一个CVC辊轧制, 因而降低了轧辊成本。
关键词:CVC冷轧机、六辊CVC冷轧机、四辊CVC冷轧机
CVC技术是一般称之为辊缝连续可变凸度控制技术。最初应用在两辊轧机上, 并获得了成功。近几年在四辊轧机和六辊轧机上已普遍采用, 并取得了显著成效。
1、 CVC轧机工作原理
CVC轧机将工作辊或中间辊的辊面加工成S形瓶状结构,两轧辊大小头在轧机上相互成180°方向配置, 可以在轴向相反方向上移动, 形成正负辊缝凸度, 因轴向移动距离是无级的, 因而可以 形成连续变化辊缝凸度的控制效果。CVC系统与液压压下、液压弯辊和轧辊分段冷却组成板带平直度控制的闭环系统,效果十分理想。
如图1“a”所示为当CVC工作辊没有移动, 辊缝高度在整个辊身上保持一致时的情况, 由于带材的宽厚比较大, 尽管辊缝存在轻微的S形, 也不会对板带平直度造成可以检测到的影响, 这时对板带平直度的控制与图中 “b”平辊轧制时相同。如果上下辊进行轴向移动如图中 “c”, 则辊 缝将产生如图中 “d”一样的正凸度, 移动行程越大则正凸度越大。反之如图中 “e”那样轴向移 动轧辊则辊缝会产生如图中 “f”一样的负凸度, 凸度与位移成正比。这就是CVC轧机辊缝凸度连续可控的基本原理。
尽管相互倒置的S形轧辊会在辊身长度方向上产生轧辊直径差, 一般这个差值在0.3~0.8 mm 之间。这个差值导致轧辊产生0.05%~0.4%的线速度差, 如图2。然而, 这一速度差与轧辊和轧件的速度差相比是微不足道的。一般来说,轧辊与轧件在前滑区内的速度差可达5%~40%。
CVC6轧机,一般支承辊及工作辊的辊面均采用平辊, 上下中间辊辊面为S形180°倒置, 可以实现反方向轴向移动, 工作辊及中间辊设置正负弯辊系统。但也有工作辊采用CVC辊型的CVC轧机。目前, CVC技术的发展日趋完善。据统计, 到1988年为止, 在世界各地已建成 72套各种CVC冷热轧机和平整机。
2 、六辊CVC轧机结构
目前, 典型的 CVC 轧机为CVC4和CVC6。CVC6是在CVC4轧机的基础上发展而来的。近期冷轧宽带钢基本采用CVC和UCM轧机, 使用CVC6轧机居多。
CVC轧机主要由机架、支承辊系、中间辊系、工作辊系、CVC横移机构、主传动装置、压下机构、轧线调整装置、弯辊缸块及其它轧机附件组成。
CVC辊型:CVC轧机与HC轧机、UCM轧机的根本区别, 在于辊型的磨削曲线不同, CVC轧机 的辊型曲线为瓶状的“S”型, 一般来说, 这个曲线只存在于工作辊或中间辊, 但是如果“S”型的辊径差△D>1.2 mm时, 支承辊也应磨削成相应的“S”型曲线。图3为CVC轧辊磨削曲线, 图4 为对应的CVC轧辊外形。
图5所示为某一台轧机的CVC辊组几何形状, CVC轴向移动距离±100 mm产生的凸度变化相当于100~500 μm的传统轧辊磨削凸度的影响。为达到这个目的, 设计的S形轧辊的半径差仅为273 μm, 由 此 引 起 的 上 下 辊 的 最 大 线 速 度 差 为0.076%。CVC轧机中工作辊、中间辊、支承辊可分别 承担不同的任务, 如: 控制带材的断面形状、平 直度、边部减薄、轧辊的磨损和表面质量等。当 然, 这些目的的实现并不是完全独立的, 是CVC 辊型及CVC横移弯辊装置、分段冷却系统等相互配合实现优化控制的结果。
3 、结语
近年来, 经过多台CVC轧机的生产实践, 证 明CVC技术有如下优点: 由于辊缝断面可连续调整, 对规定的轧制参数具有高度适应性; 由于使用经过优选的工作辊, 压下量可以很大; 轧出的带材, 有良好的平直度和表面质量; 轧件边部减薄明显改善; 由于轧辊的库存量可以减小, 即整个产品范围可用同一个CVC辊轧制, 因而降低了轧辊成本。
关键词:CVC冷轧机、六辊CVC冷轧机、四辊CVC冷轧机
 2026年全球钢铁需求趋于稳定:二手钢铁设备市场面临哪些新机遇?
 整平横切设备向高精度发展,高强钢加工推动生产线技术升级
 冷轧辊技术持续升级,高精度工作辊与支撑辊成为提升轧制质量的重要环节
 国内热轧板卷成交保持同比增长,市场需求表现出一定韧性
 绿色钢铁转型加速,新一代酸洗线建设持续推进
 全球钢铁企业持续投资新建冷轧机
 全球钢铁企业持续加码冷轧产能投资
 2025年全球平整机市场达5.13亿美元,2032年有望突破6.23亿
 平整机在冷轧带钢生产中的关键作用
 热轧机辊数配置对产品质量的影响
 2023年7月中国钢铁产品进出口快报
 2023年中国钢铁行业产业结构调整目录
 2023年5月全国钢铁产量
 四辊冷轧机的工艺参数
 6辊与18辊轧机在高强钢冷轧领域的应用比较
 六辊HC冷轧机的工艺参数
 轧辊按材质怎样分类?
 Requirements of cold rolling flat products
 GLIMPSE获评优质轧机中国优质供应商
 什么是冷轧机?