为什么热轧带钢还需要进一步冷轧工序?
作者: 梁嘉文
2023-07-08
为什么热轧带钢还需要进一步冷轧工序?
这篇文章讨论了冷轧操作的作用。
在熔炼车间中,形成所需的材料:产生化学成分。然后进行铸造,将液态转变为固态。
在旧方法下,铸造后形成的形状是锭。采用方形截面,重量可达数吨。然后将铸锭在高温下轧制成板坯。板坯的厚度范围为100至150毫米。宽度取决于最终要求,长度取决于板的重量。
然后需要进行第二次热轧以将板坯转变成带材。在此步骤中,板坯再次高温加热并通过多个轧机机架,有时为 12 个轧机机架。排出的产品是卷绕的条带。
对于软质材料(例如低碳钢),所得带材的最小厚度为 1.6 毫米;对于硬质材料(例如不锈钢),带材的最小厚度为 2.5 毫米。带材的最大厚度约为8毫米。
顺便说一句,热轧不能生产薄而宽的带材。由于机械限制,薄规格只能在窄带材中获得。
如今,由于连续铸造,铸锭几乎已经消失(除了非常特殊的情况)。首先在板坯中获得固态。
未来热轧将被彻底淘汰。带材将通过连铸生产。实际上,低碳钢已经达到了这一目标。
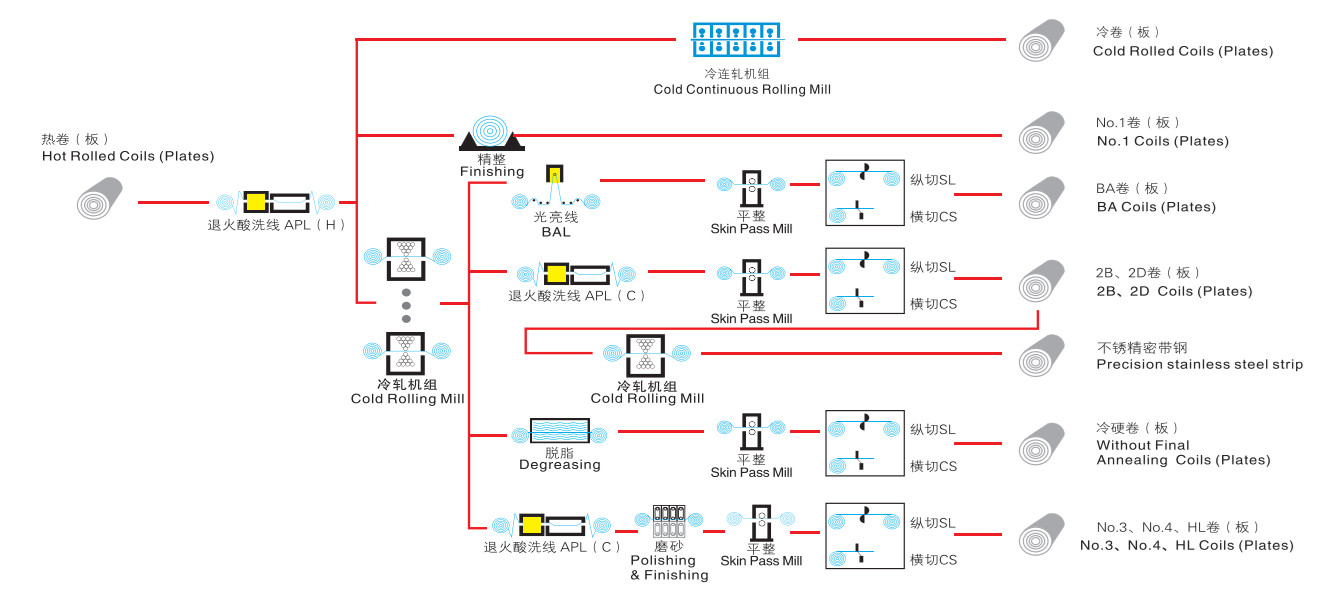
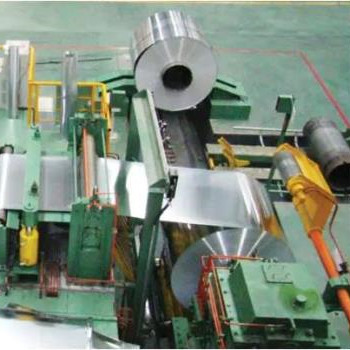
热轧带钢是扁平材的原材料。然而,薄规格、高表面质量、高精度的机械性能和厚度以及良好的形状要求进行属于“冷轧联合体”的操作。这些操作是:
• 退火以改变结构,
• 酸洗以清洁表面, • 分切以获得所需的宽度,以及
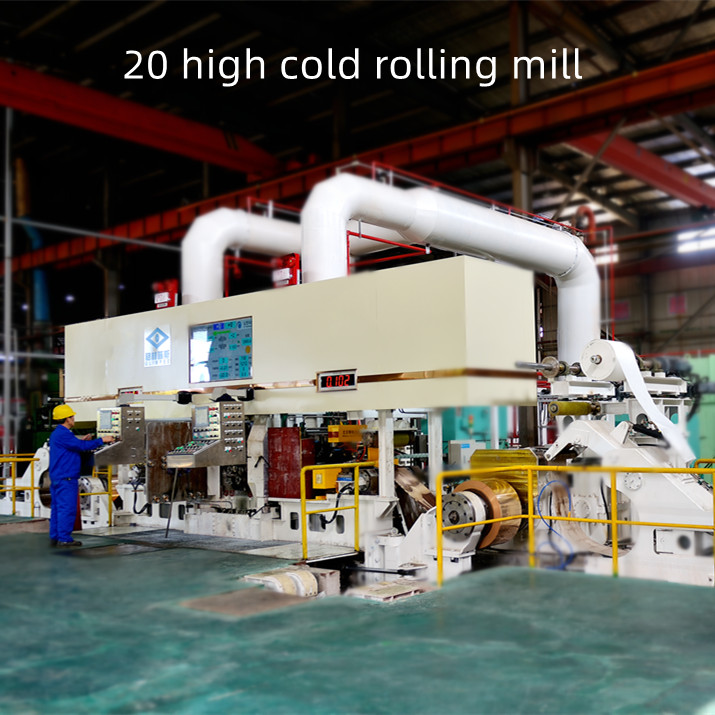
• 冷轧以减少厚度。
典型冷轧机组工艺路线: