金属轧制操作中卷取机的类型
金属轧制操作中卷取机的类型
卷取机是轧制生产线上非常重要的部件。
卷取机有两种类型:可折叠心轴和实心块卷取心轴(实心卷筒)。
1. 可折叠心轴
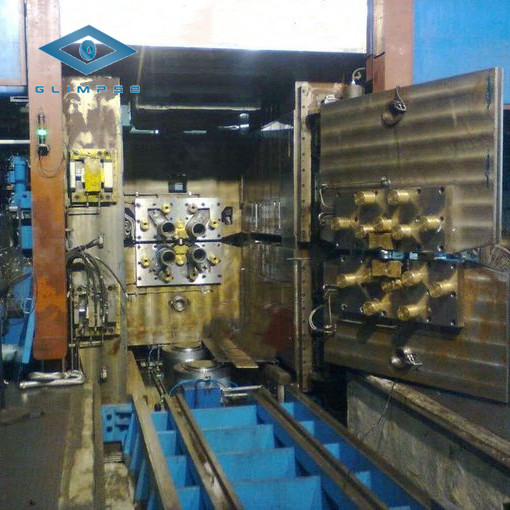
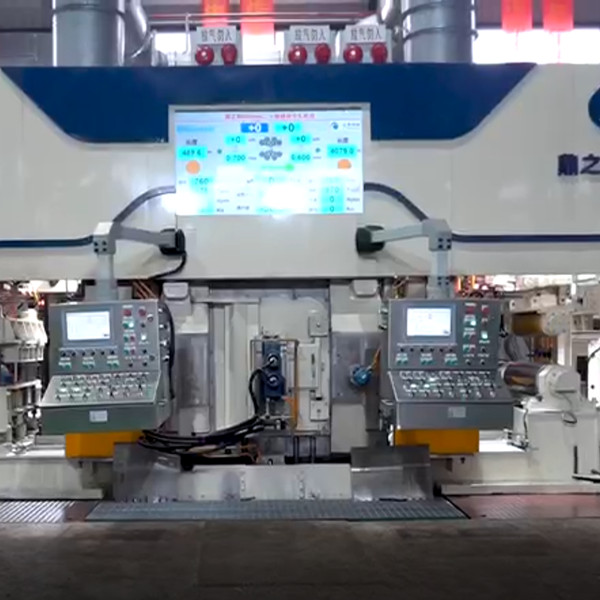
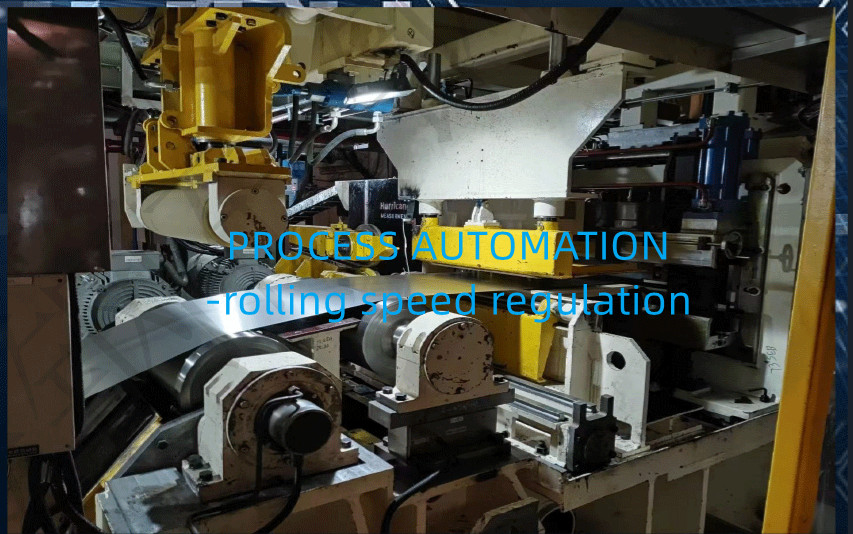
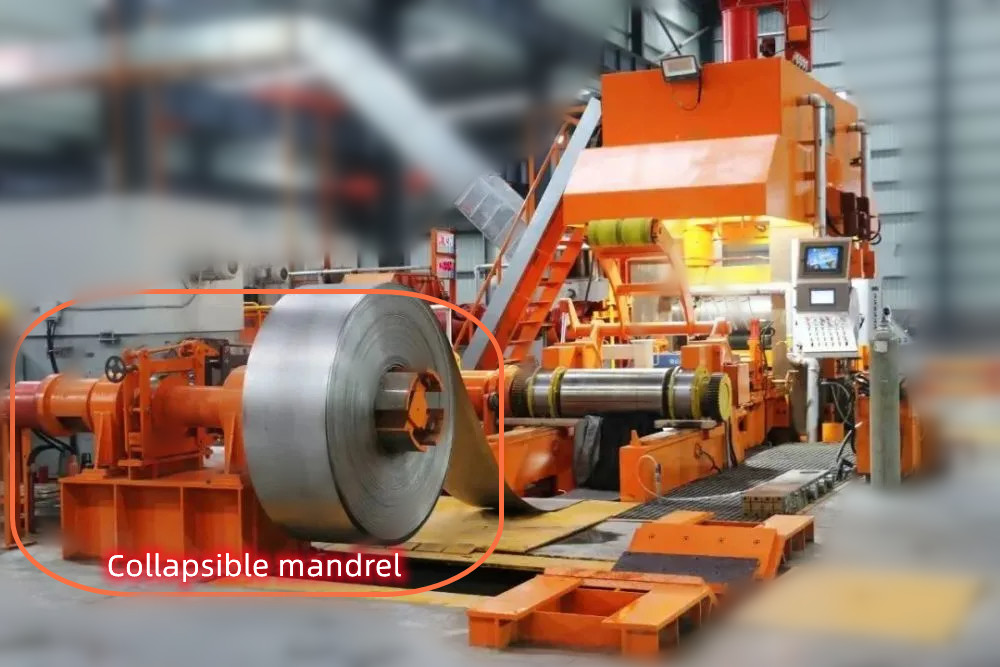
图 1 显示了使用可折叠心轴的铣床。
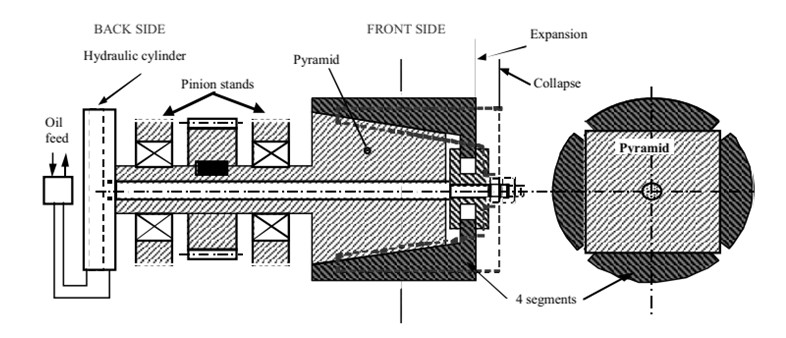
图1
第一遍是从放线卷轴到右侧卷取机进行的。根据通过次数,条带将在左侧或右侧完成并提取。
图 2 显示了可折叠心轴的原理(适用于旧式窄磨机)。四段在四棱锥上滑动。液压缸凭借其长杆,向左方向拉动节段(展开位置),或向右方向推动节段(收缩位置)。
注意:对于老式窄铣床(26 英寸以下)(即没有外侧轴承),心轴采用悬臂式,如图所示。对于宽幅铣床,心轴有一个外侧轴承,并且有两个或三个棱锥体。
在最后一道工序结束时,尽管存在压缩(由于张力),心轴仍应塌陷。为此,角度α不能小于7°,刚好足以允许在负载下实现反向功能。因此,在轧制过程中,张力将棱锥上的节段压紧,杆被连续地沿正确方向拉动,并且液压缸产生阻力。如果压缩力足够高,心轴会轻微塌陷。因此,在轧制薄规格的过程中,卷取机塌陷(在卷绕侧),段转到操作员侧,并且带材不再位于中心。在极端情况下,这种侧移可以达到10毫米。如今,心轴不再有这个缺陷:各段的位置得以保持;金字塔(而不是节段)轴向移动(图 3)。
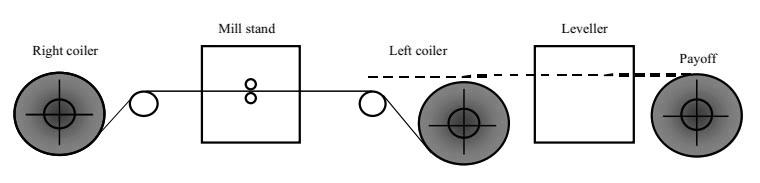
图2
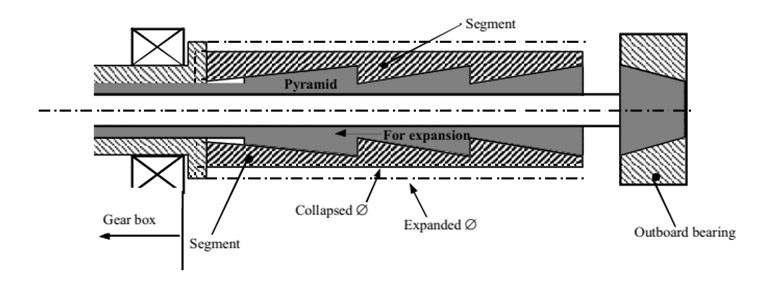
图3
可折叠芯棒的寿命取决于轧制程序、轧制工艺和维护。
轧制薄规格需要更多的关注:每天进行润滑(每天一点点比每周一次大量润滑脂要好得多!),切勿将条带留在心轴上几个小时(由于冷却而产生高附加应力),并使用好的袖子(参见图 3 部分)。好的套筒可以保护心轴,因为它们支持压缩。
如果在没有套筒的情况下以高张力轧制薄规格,则心轴在每次通过时都会塌陷,并且可能会在节段和棱锥体上产生划痕。在出现划痕的情况下,心轴不会逐渐平稳地塌陷,而是会猛烈地塌陷,并且猛烈的撞击会发出噪音(像枪声)。此时,是时候修复滑动面了。
2. 实心块卷绕心轴(实心滚筒)
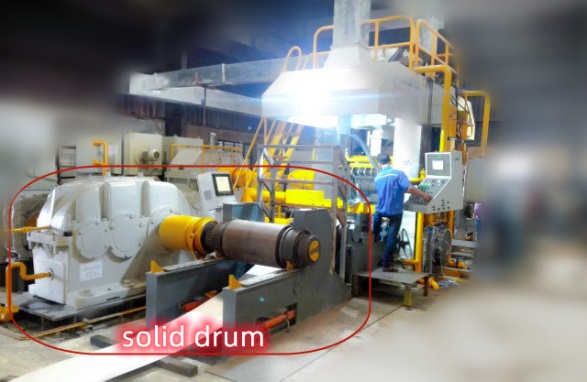
这些特别用于低碳钢和碳钢。轧制后,这些钢通常在罩式炉中退火。
在高张力下缠绕的带材不能直接退火:卷材会相互粘连。为了避免这种缺陷,轧制后,带材在低张力下复卷。
规格越薄,粘连的风险就越大。厚度超过1.2毫米(参考值)一般不需要复卷。
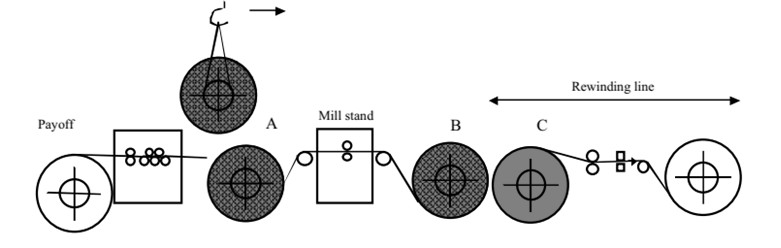
图4
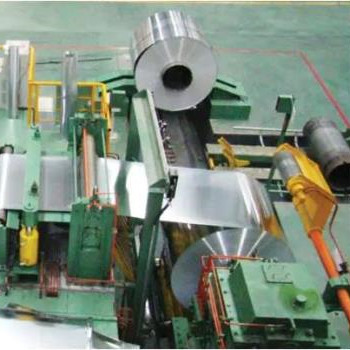
图4显示了一种布置,其中在A处有一个用作左卷取机的实心块卷绕机心轴。如果带材在这一侧完成,则承载带材的实心滚筒被转移到C(通过起重机),并且它成为复卷线的放线。在B处,有一个实心滚筒用作右卷取机。如果带钢在这一侧结束,则实心滚筒移至C。在轧制过程中进行重卷。
对于必须重绕的材料,可以选择使用可折叠心轴或在其他设备(例如带材重绕线)上重绕。特别有吸引力的是在复卷和退火之前同时进行修整或分切。
如果下一步操作是在连续炉中退火或分切,则无需重绕,并且选择很简单:可折叠心轴。在薄规格的情况下,需要许多好的套筒。然而,如果下一步操作是罩式退火,则最好选择实心桶。