Q 7 如何正确进行轧辊磨削检查?
作者: Glimpse
2024-02-29
Q 7 如何正确进行轧辊磨削检查?
A:
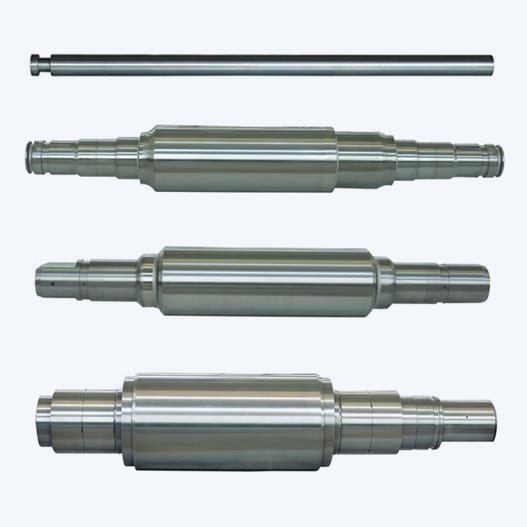
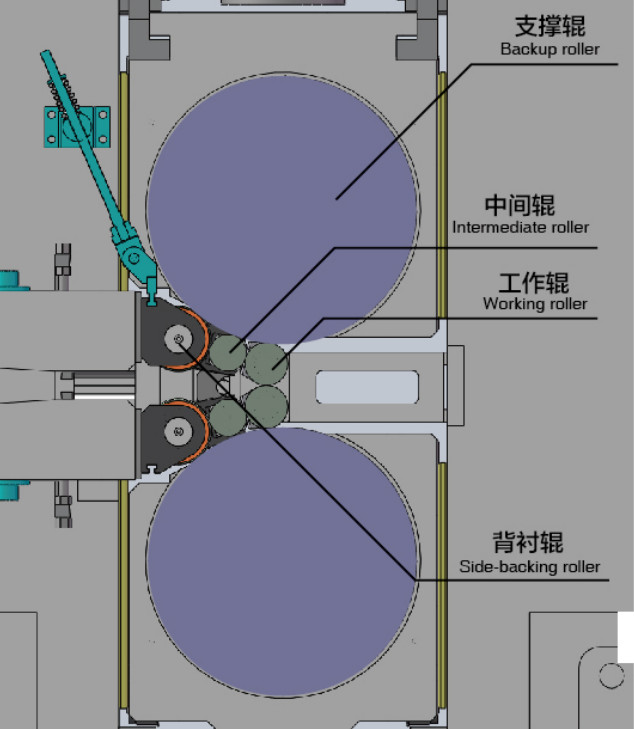
磨削前检查中心孔是否合格,磨削前调整轧辊跳动。
以下是磨辊的指示性磨削深度:
1)工作辊常断磨削控制为0.10-0.15毫米磨削深度。如果磨削时出现严重裂纹,需要进行检查,并根据实际情况,由专业技术人员检查后再进行磨削。
2)正常关闭时中间辊磨削控制为0.4-0.5mm,后辊磨削深度为0.8-1.2mm。有裂纹点处需局部抛光、平滑过渡,缺陷直径控制在30mm以内,并进行磁力探伤,确认无扩展裂纹后方可投入使用。
相关新闻
冷轧为什么选择交流电机? (一)直流电机的缺点 2024-12-31 0
带钢轧制过程——轧辊分离力 2024-03-20 292
冷轧机维护与安全技术 2024-03-12 364
20高冷轧机销售合同的培训内容是怎样的? 2024-03-09 318
哪个更好?可溶油还是矿物油? 2024-03-09 259
Q8 轧辊硬度检查 2024-02-29 243
粘度分类当量 2024-02-27 326
Q6:如何进行卷材入库检验 2024-02-27 211
问5:什么是轧辊使用寿命? 2024-02-27 225
Q 2 卷材来料检验时要做什么? 2024-02-26 212
Q1 如何选择轧辊供应商? 2024-02-20 177
冷轧机操作人员培训大纲 2023-12-21 410
冷轧机轧制调速的一般原则 2023-12-11 306
为什么不锈钢很难轧制? 2023-12-02 396
冷轧机如何选择称职的操作人员 2023-12-01 293
20辊轧机简介 2023-11-18 378
可逆冷轧机的道次表设计 2023-09-09 330
工作辊直径的设计 2023-08-25 710
金属轧制操作中卷取机的类型 2023-08-09 734
MKW 8 Hi 冷轧机介绍 2023-08-05 742