冷轧机如何选择称职的操作人员
如何选择称职的设备经营者用于冷轧机
磨粉机设备需要非常好的操作员。它们对结果有很大的影响。磨机操作人员的素质要求可分为两类:
1)人文素质
聪明,或更准确地说是“常识”,使操作员能够理解并“感觉”工厂中发生的情况,应该进行哪些适当的调整等等。
意志力是必要的。如果缺乏责任心和毅力,即使再聪明的人也不会高效。
操作员的个性应该适合工作——适合操作和领导团队。
典型的工厂操作员可能会出现两种相反的行为。要么他害怕,犹豫是否加速,在做出决定之前进行不必要的深思熟虑,浪费时间。这样的操作者的生产率低。不过他家的产品质量很好,很少出现滚动问题。时间另一种类型的工厂操作员无所畏惧,但常常粗心。他的生产率很高,但是滚动问题很多。
一个优秀的操作员在必要时会小心谨慎,在可能的时候会大胆。他根据基于知识、经验和理解的“感觉”行事。
2)技术知识
最低限度的基础技术知识对于理解大多数事物是有用的。然而,知识的缺乏可以通过聪明和意志来弥补,尽管这可能会带来困难和误解。
人们可能会认为现代设备及其自动化程度会降低滚筒的重要性。事实上,它不是减少而是修改。理解更重要;滚筒需要检测异常情况并做出适当反应。如果没有这种理解,自动化即使有的话也不会得到很好的利用。
选择
一个人如何知道如何选择最好的人呢?一种方法是观察。例如,监视其他设备的操作人员;一个好的分切机可能会成为一个好的滚筒。还要留意工厂助手。他们的工作是成为一名压路机的理想的第一步。
仿真
为了让操作员复制彼此的表现,通常需要告诉他们所有人他们的个人优势是什么。这包括生产率、质量、轧制问题的数量、带材之间的平均损失时间、更换轧辊所需的平均时间等等。
操作员等级
可以创建多个管理级别。
高级操作员可以滚动所有产品。他是团队的领导者,也是学员的导师。他在确定轧制参数和优化道次计划方面发挥着最重要的作用。
初级操作员在一定条件下可以自行滚动常用产品。如果有问题,他需要帮助。然而,如果高级操作员不在,他可以接管指挥权。
受训者还没有准备好单独行动。
操作员培训
第一步就是要进行一些有关设备的实际培训。在成为滚筒之前,花两三个月的时间当帮手是非常有用的。在此期间,学员学习操作、不同的工作等。必须进行一些关于设备不同部分的描述和功能的讲座。
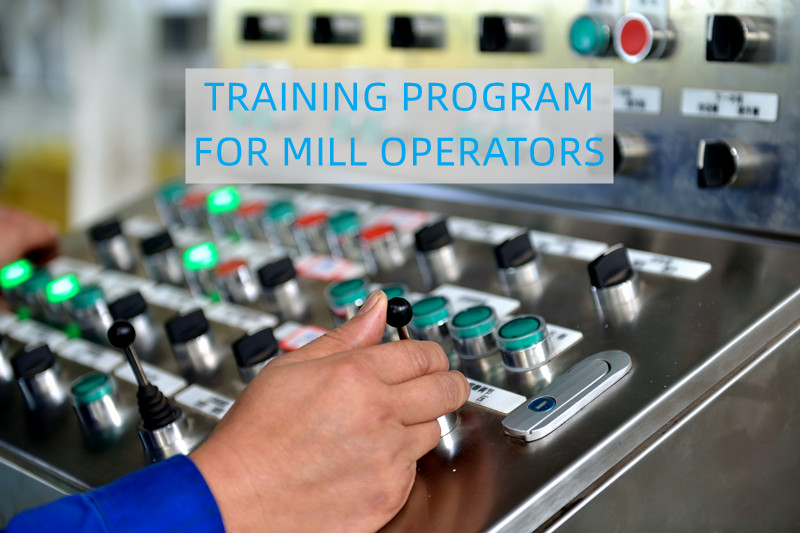
第二步是滚轴训练。它应该是有条理的。首先观察滚动情况,如何调整形状、厚度、操作顺序、规格等。然后学习办公桌控制。有哪些不同的按钮和开关?联锁装置有哪些?课堂教学应该融入到这个过程中。新的压路机必须有一个导师(有经验的压路机)。
经过一段时间的观察(在控制台旁边大约一个月——学员在轧制之前必须非常熟悉控制台),学员可以开始进行带钢穿带操作,准备第一道次,并取出成品卷。然后他可以滚动第一个通道,然后滚动当前工作的所有通道。难度逐渐增加。
据介绍,如果学员技术足够,他可以自己滚动他的赞助商的意见。
很难指出训练一个压路机需要多长时间。这取决于人的素质、工作类型、工厂类型等等。最短的时间是当帮手一个月,当压路机一个月。但这种培训足以完成最简单的工作。对于高速运行的大型滚压机来说,大约需要六个月的时间来训练滚筒,使其能够在良好的状态下滚动所有部件。
讲课的人可以是生产部门的领班或主管。他应该是一名志愿者并且喜欢这份工作。他还应该培训其他部门的人。范围应适应每个单位的需要,以便每个人都使用相同的语言。各部门可以高效地协同工作来解决发现困难并加以改进。
团队组织
操作员(滚筒和助手)的数量取决于工厂的规模、要完成的工作类型以及工厂的负载。
小型轧机和大型轧机在放线卷轴到对面卷取机的距离上存在很大差异。一家大工厂至少需要一名额外的帮手。
如果卷制厚条,则卷制一条的时间相对较短。短(例如一刻钟)。需要穿线、拆除卷材和换卷。另一方面,如果轧制薄规格,则轧制一根带材所需的时间就很长——至少一个小时。在这两种情况下,人员的活动有很大不同。
对于重型轧制计划,轧机的每次停机都意味着整个工厂的生产损失。在这种情况下,应该采取一切措施提高生产力,包括增加额外的工人。
压路机不可能连续工作八个小时。第二个压路机可将生产率提高 30%,尤其是在夜间,因为压路机可以管理自己的时间,而不必为了满足个人需求而停止生产。
此外,可用的辊子可以帮助班次的其他成员准备下一个带材,填写工厂的日志,选择下一个要使用的辊子,等等。
轮班之间通常会有很长的滞后时间。例如,假设 A 班次在中午离开工厂。如果上午 11.30 完成一条带材,每条耗时 45 分钟,则轧制在上午 11.30 停止。如果 B 班中午到达,则要等到 B 班到达后 15 分钟才开始轧制。结果浪费了45分钟。而且每天会发生3次,总共每天大约两个小时!因此,希望轮班能够连续滚动模式而没有任何中断。
为此,所有滚筒应使用相同的程序(道次表、滚筒使用等)。有时混合轮班是很有用的,以便比较技能并建立良好的关系。还应该有班次之间强制重叠:B 班应在 A 班离开之前就位。
由于限制在本节中,不可能讨论激励计划、动机、氛围或其他此类问题。这些要点对于每种植物来说都是非常具体的。
责任
高级操作员是团队的领导者。然而,高级和初级操作员分别对他们所卷制的带材负责。压路机对人员和设备的安全负责。