MKW 8 Hi 冷轧机介绍
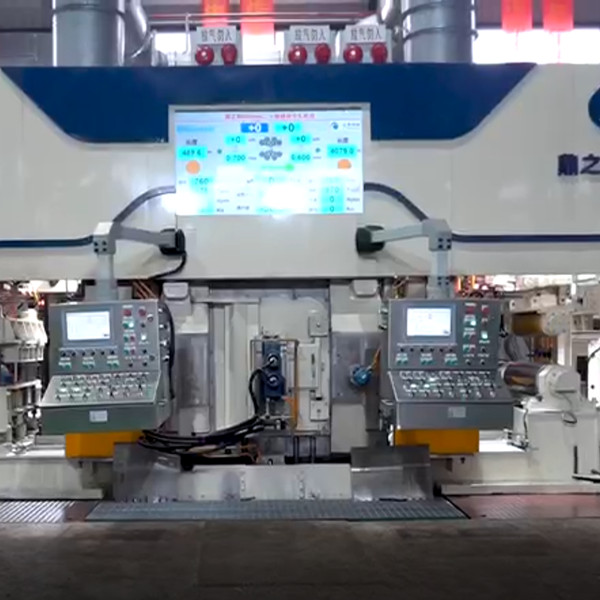
MKW 8 Hi 不锈钢冷轧机
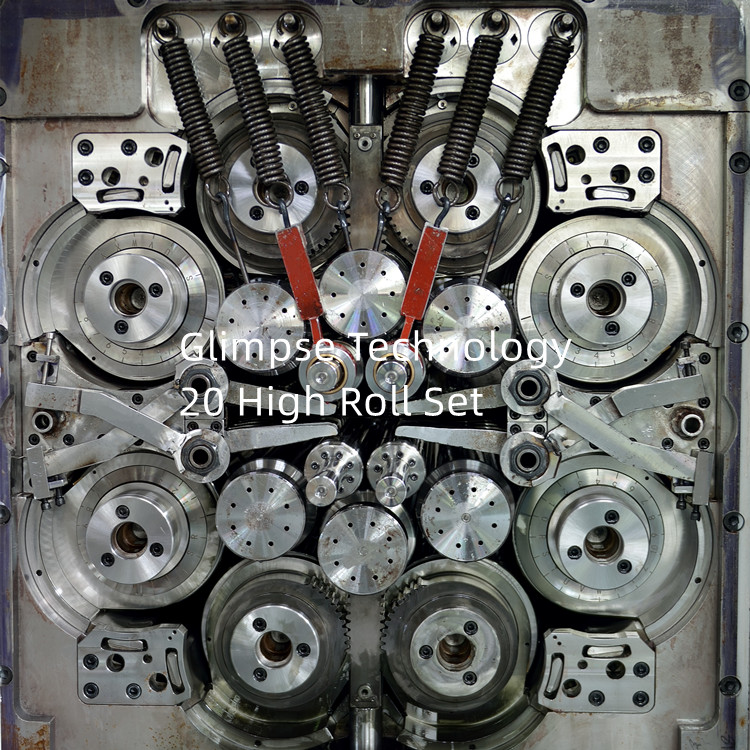
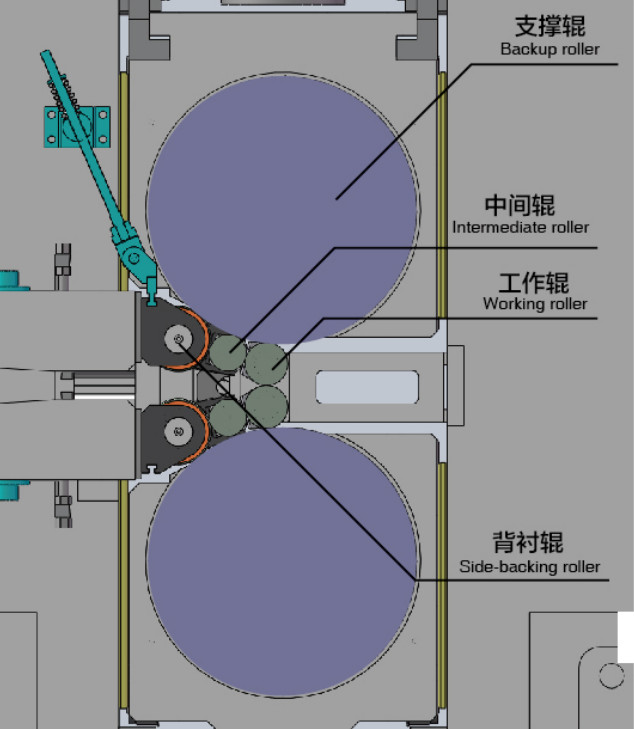
MKW 8 Hi冷轧机(又称偏八辊轧机)是一种工作辊直径小、结构独特的冷轧机。它是一种工作辊直径小、结构独特的冷轧机。它是在支撑辊驱动四辊轧机的基础上,在工作辊上增加侧支撑辊的多辊轧机。
从机架结构上看,部分八辊轧机与四辊轧机基本相同,但由于轧机采用小直径工作辊和辊型调整装置,工作位置轧辊比较稳定,水平刚度高,整体刚度比四辊轧机大,可以轧制20辊轧机的部分产品。由于其结构可改为二辊、四辊、八辊、十六辊(双八辊)多种形式,以满足多品种的需要,故又称多用轧机。
一、结构特点
偏八辊轧机是支撑辊传动,工作辊偏离支撑辊安装中心线,使工作辊直径的减小既不受扭矩的限制,也不受水平弯曲的影响,工作辊可以很小,一般只有同类型四辊轧机工作辊直径的一半左右,只有支撑辊直径的15%~20%,轧制力只有一半的四辊轧机。这样,部分八辊轧机就可以像多辊轧机一样满足轧制薄带材和难变形金属制品的要求,而且其结构比较简单,与普通四辊轧机类似,完成工作中间辊和侧支撑辊安装在绕侧支撑辊轴线旋转的支撑臂上,侧支撑辊紧邻大支撑辊。这样既不消耗与支撑辊的摩擦接触,又供给工作辊的扭矩,对工作辊有有利的作用。轧制时,大直径支撑辊承受的垂直力通过螺杆传递到机架,侧支撑承受的侧向力也通过侧梁传递到机架。侧支撑辊与支撑辊之间的接触由弹簧保持,侧支撑辊在机架上覆盖有滚柱轴承。设备投资和维护费用远低于多辊磨机。
与多辊轧机一样,部分八辊轧机具有更加刚性的轧辊系统结构和辊型调整装置,轧机总弹簧值较小,在轧制过程中可以随时调整工作辊形状,从而可以轧制出厚度偏差小、板形好的带钢。
轧机支撑辊是单独驱动的,因此可以使用具有较大辊径差异的工作辊。工作辊支架简单固定,换辊相对简单方便,辊损小。轧辊间摩擦损失小,磨机可用乳化液润滑和冷却,以减少轧制时的摩擦。
2、设备特点
偏八辊轧机工作机架主要由轧辊系统、压紧机构、工作辊颈夹持装置、摆门和辊型调整装置等组成。
与四辊磨粉机设备相比,八辊磨粉机设备具有以下特点:
(1) 部分八辊轧机结构独特
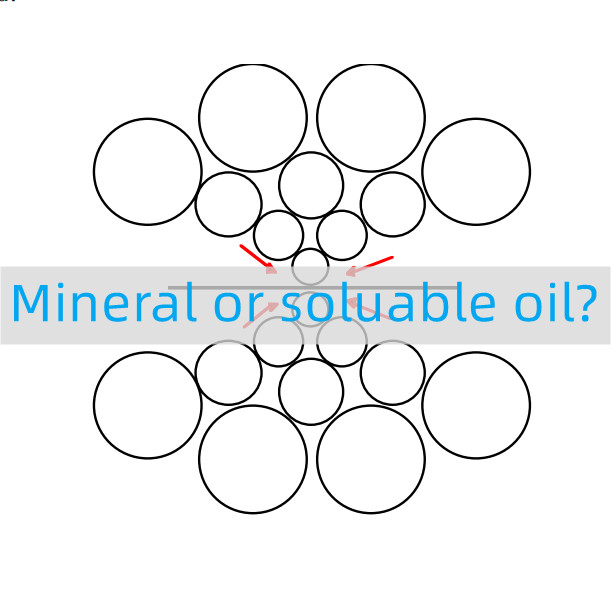
部分八辊轧机的独特结构是工作辊有侧支撑系统,安装位置偏离支撑辊中心线,如图1所示。轧制时,工作辊处于垂直方向由上、下支撑辊支撑,侧面由侧支撑系统支撑。侧托辊和中辊用固定弓组装后固定在侧托辊轴承座上。作用在侧支撑辊上的侧向力通过其同心轴的支撑传递到侧支撑梁上,使工作辊、中间辊和侧支撑辊的轴线应保证轧制轧辊系统具有足够的刚度。当侧支撑辊与支撑辊处于接触状态工作时,扭矩也可以通过中间辊传递到工作辊上,可以增加压力,减少辊间滑动。另外,工作辊偏离中心的支撑辊和工作辊颈装置可以保证工作辊在可逆、高速轧制时具有可靠的稳定性。
(2) 部分八辊轧机设有辊型调整装置
部分八辊轧机的另一个特点是辊型调整装置,如图2所示,辊型调整由液压缸1通过连杆2驱动,使四个主动滚轮3上下移动,由于活动Che的坡度不同,坡度的中间两个是5°,坡度的两侧是3°,并且两侧仍然有平坦的块。这样,可以通过侧支撑辊和中间辊使工作辊产生不同的弯曲变形,从而实现轧制过程中的板形调整。
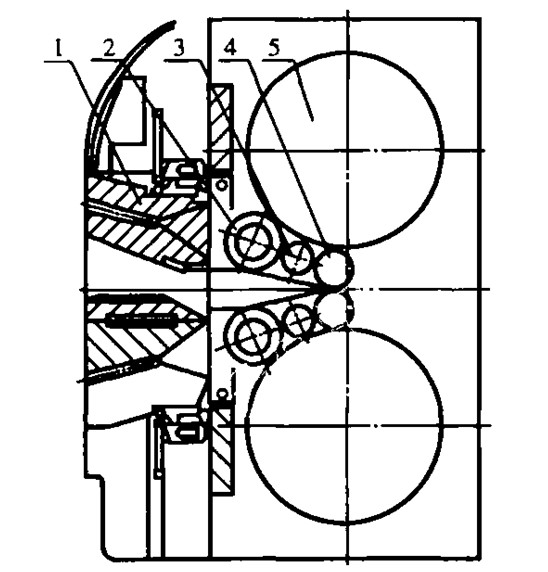
图1
1- 侧支撑梁 2- 侧支撑滚轮 3- 中间滚轮 4- 工作滚轮 5- 支撑滚轮
(3) 部分八辊轧机辊长与辊径之比
偏八辊轧机的辊长与辊径之比一般为3~10,侧向支撑辊系统(特别是中辊)刚度较低。传动支撑辊与工作辊之间容易打滑、咬合;工作辊、中间辊、侧支撑辊的轴线要保证在同一直线上,稳定性条件不易掌握,且辊径需要匹配,比工作辊的要求更高。四辊轧机的制造、安装和调整。
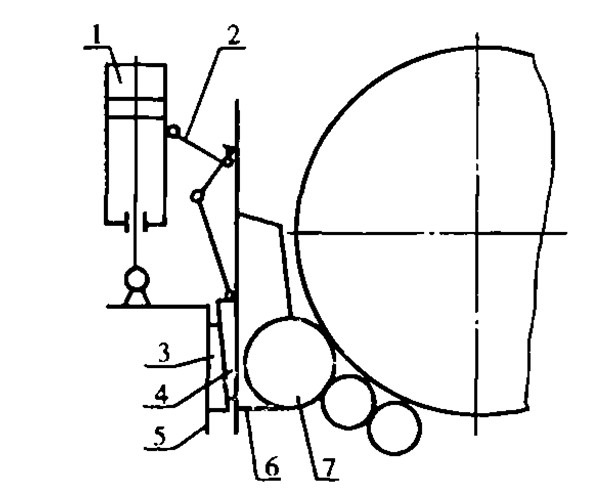
图2
1-液压缸 2-连杆 3-固定斜楔 4-活动斜楔 5-支撑 6-侧支撑滚轮座 7-侧支撑滚轮
3、工艺特点
部分八辊轧机的生产工艺与四辊轧机非常相似,在具体内容上有轧制不锈钢的特殊之处。各道次压降的分布也是根据等压轧制原理确定的,相对压降应逐道次减小。不锈钢的变形抗力大,加工硬化也大,材料的化学成分和金相组织不同,对压制的要求也不同。部分八辐滚压工艺具有以下特点:
(1) 卷形控制
偏八辊轧机的辊型控制方法不仅具有工作辊配置的独创凸度和乳化液流量的分级控制,而且还具有独特的辊型机械调节装置。如上所述,辐条还可以通过由四个斜楔控制的液压缸来调节。即斜楔作用在辊体长度上产生四个弯曲力使工作辊弯曲,其弯曲量可根据轧制带材材质和规格进行调整。若工作辊磨削凸度值为0.05~0.22mm,则在轧制宽度为1 000 mm的带材时,随着轧制力的增大,凸度调整可达到±0.05mm。调节量在操作盘上以百分比表示,最大调节量为100%,相当于工作辊凸度增加0.10mm。因此,偏八辊轧机具有较好的调型能力。
(2) 辊的组装
工作辊与支撑辊安装的偏差直接影响工作辊的稳定性。偏置量的选择应保证在正、反转轧制过程中,在前后张力差最大的情况下,工作辊始终靠近一侧。因此,在装配轧辊时,应根据地面支承辊、侧支承辊和中间辊的直径,选择直径合适、偏置量合适的工作辊。根据部分八辊轧机轧辊系统受力分析(见图3)可以看出,工作辊偏移使轧制力产生横向分力,使工作辊紧贴在轧机上。侧支撑辊。支撑辊的摩擦传动对工作辊产生切向力,使工作辊离开辊缝,失去正向轧制的稳定条件。这样,正向轧制时侧支撑辊作用在工作辊上的力比反向轧制时要小。因此,工作辊的偏置量应根据前滚时侧支撑根作用于工作轮辐上的支撑力大于零的条件来确定。
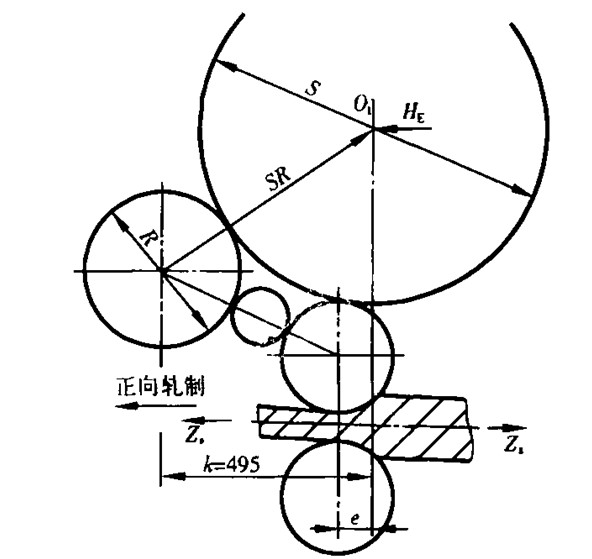
图3 部分八辊铣削受力图
4。结论
随着现代轧钢设备的发展和进步,特别是现代控制板厚和板形手段的进步,偏八辊轧机的使用受到限制,偏八辊轧机必须克服其在控制板形方面的缺点等方面,以满足市场需求并得到广泛应用。